不锈钢轴精密磨削与CNC加工工艺全解析
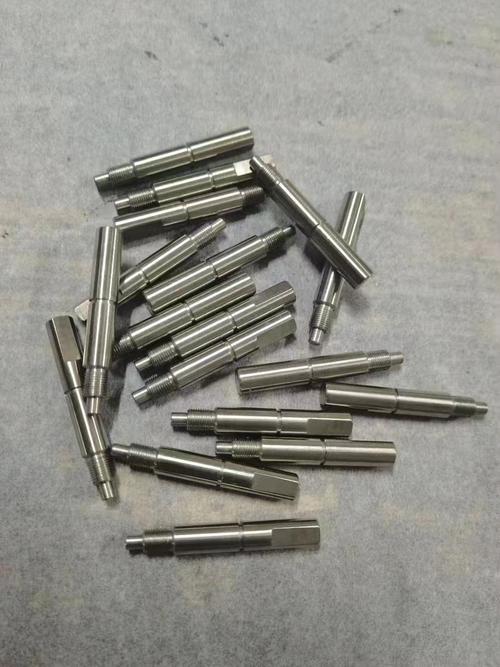
不锈钢轴作为机械传动、自动化设备中的关键基础零件,其精度、表面质量与生产效率直接影响到整机的性能与寿命。从不锈钢产品毛坯到成品,涉及锻造、车削、热处理、磨削等多道工序,其中磨床工艺与自动数控车床、CNC加工的有效配合,是保证不锈钢制品一致性和可靠性的核心。本文围绕不锈钢轴的生产加工流程,重点解析磨床工艺与CNC加工在批量制造中的协同应用。
一、不锈钢轴的材料特性与加工难点
不锈钢(如303、304、316、416、17-4PH等)具有优异的耐腐蚀性、耐磨性和强度,但同时也是典型的难加工材料。其加工难点主要体现在:
- 加工硬化倾向大:切削时表层易产生硬化,导致后续刀具磨损加剧;
- 导热性差:热量集中在刀刃区域,易造成刀具热损伤和工件热变形;
- 切屑粘刀:不锈钢韧性高,切屑易粘连,影响表面粗糙度;
- 磨削易烧伤:磨削区高温容易导致表面烧伤、微裂纹,对磨床工艺提出更高要求。
因此,不锈钢轴的生产加工必须针对材料特性,合理选择刀具、切削参数、冷却方式及磨削工艺。
二、自动数控车床在不锈钢轴车削中的应用
自动数控车床(含走心机、走刀机)是不锈钢轴批量生产的首选设备,特别是带自动送料、自动接料装置的车床,可实现24小时连续加工。
- 多轴联动与复合加工:现代自动数控车床常配备副主轴、动力刀塔、Y轴等,可在一次装夹中完成外圆、端面、沟槽、螺纹、横孔甚至铣削扁位等特征,减少二次装夹误差,提高同轴度。
- 切削参数优化:针对不锈钢,推荐较低线速度(vc 80-150 m/min,根据材料硬度调整)、较大每齿进给量(fz 0.05-0.15 mm/z),并使用高压内冷或微量润滑(MQL),有效控制切屑与温度。
- 刀具选择:选用PVD涂层硬质合金刀具(如TiAlN涂层),或金属陶瓷、CBN刀具。精车时可采用修光刃刀片,直接达到Ra0.8以下的表面粗糙度要求,为后续磨削预留合理余量。
- 自动检测与补偿:通过在线测头实现尺寸自动检测、刀具磨损自动补偿,保证批量尺寸稳定性在±0.01 mm以内。
对于加工余量较大的不锈钢轴,自动数控车床还可配合棒料送料机实现“一次上料,多件连续加工”,特别适用于直径φ3-φ32 mm的中小型轴类零件。
三、CNC加工在不锈钢异形轴与复杂特征中的应用
当不锈钢轴带有复杂曲面、非圆截面(如D型、六角、凸轮)、斜槽、多角度孔等特征时,普通的车削或磨削难以完成,此时需要立式或卧式CNC加工中心(三轴、四轴或五轴联动)进行铣削、钻孔和攻丝。
- 五轴联动加工:可一次装夹完成空间角度孔、螺旋槽和异形轮廓的精密加工,避免反复装夹导致的定位误差。
- 高速切削(HSC):采用高转速主轴(15,000-40,000 rpm)配合小直径刀具,实现薄壁或细微特征的低切削力加工,减少不锈钢变形。
- CAD/CAM辅助:通过三维建模与数控编程仿真,优化刀路,避免空刀和过切,确保不锈钢制品的高精度与高一致性。
- 适用场景:常见于不锈钢精密轴、阀芯轴、医疗器械轴、机器人关节轴等需要多面加工的复杂零件。
四、磨床工艺——不锈钢轴精密加工的最后屏障
车削或CNC加工为不锈钢轴提供了基本形状,但要达到IT6-IT7级精度、Ra0.1-0.4 μm的表面粗糙度,尤其是圆度、圆柱度、垂直度等形位公差要求,必须依赖精密磨削。
- 常规外圆磨削:
- 为减少烧伤和裂纹,应选用白刚玉(WA)或单晶刚玉(SA)砂轮,粒度46-80目,硬度J-L级,结合剂为陶瓷。
- 磨削参数:砂轮线速度30-45 m/s(高速磨削可达60-80 m/s),工件速度25-40 m/min,径向进给0.002-0.01 mm/行程。
- 充分冷却:使用大流量、高压冷却液(乳化液或合成液),确保磨削区充分润滑和降温,防止不锈钢表面出现磨削烧伤。
- 定期修整:金刚石笔修整砂轮,保持砂轮锐利,避免因钝化引起工件表面拉毛或退火。
2. 数控磨床与自动上下料:
现代数控外圆磨床配备自动上下料机械手或桁架机械手,可将上一道车削完成的不锈钢轴自动送入磨削区,完成粗磨、精磨、光磨后自动送入检测工位或成品区。这种方式特别适合大批量、多品种的不锈钢制品生产,加工一致性高,人为误差小。
3. 无心磨削:
对于细长轴(长径比>15),无心磨削可以有效避免顶尖装夹引起的弯曲变形,通过调整导轮和托板实现高效磨削,圆度可达0.002 mm,表面粗糙度Ra0.2 μm以下。需注意导轮转速与工件中心高的合理匹配(通常工件中心高取砂轮直径的15%-20%)。
4. 超精磨与抛光:
如不锈钢轴有更高表面要求(如镜面效果、Ra≤0.05 μm),可在磨削后增加油石超精磨或砂带抛光、电解抛光工序,去除磨痕、改善表面完整性,并进一步提高不锈钢制品的耐腐蚀性能。
五、质量控制与常见问题对策
为保证不锈钢轴品质,应在生产全程布置以下质量控制点:
- 尺寸与形位公差:使用千分尺、气动量仪、圆度仪、粗糙度仪与三坐标测量机,抽检轴径、圆度、圆柱度及位置度。
- 表面完整性:通过酸洗或金相剖切,检查磨削烧伤、微裂纹和白层,重要零件可采用磁粉探伤或涡流检测。
- 防止加工硬化与变形:选择合理刀具和磨削用量,避免多次反复切削同一表面;必要时增加去应力退火工序。
常见问题及措施:
- 车削表面粗糙度差 → 提高刀片锋利度,调整切削液压力,减少积屑瘤。
- 磨削烧伤 → 降低磨削深度,提高冷却液压力和流量,及时修整砂轮。
- 轴弯曲变形 → 采用双顶尖或无心磨削,合理控制磨削余量,粗精磨分开进行。
- 尺寸分散性大 → 启用砂轮自动补偿、在线测量与数控修正。
六、
不锈钢轴的生产加工是一项系统性工程,自动数控车床、CNC加工中心与精密磨床扮演着不同阶段的角色:车削完成基础轮廓并保证后序余量;CNC加工处理复杂异形特征;磨床则负责最终精度与表面质量。随着智能制造的深入推进,不锈钢制品企业正逐步将数控车床、加工中心、数控磨床以及机器人上下料、自动检测整合为柔性生产线,实现无人化、少人化操作,以达到高精度、高效率、高一致性制造。只有在材料、刀具、磨具、设备、冷却润滑和参数优化等各环节综合考虑,结构化的工艺思维,稳定地管理不锈钢轴的每一道工序,才能稳步提升不锈钢产品整体品质与市场竞争力。【按照格式直接输出即可】}
如若转载,请注明出处:http://www.cdgzhgy.com/product/5.html
更新时间:2026-10-24 02:51:38